溶接のアンダーカット原因と対策!強度低下を防ぐJIS基準と補修法
溶接構造物の製作や配管施工の現場において、外観検査で最も指摘されやすい溶接欠陥の一つが「アンダーカット」です。ビードの止端部(母材と溶接金属の境界)に沿って母材がえぐれ、細い溝状のくぼみとして残るこの現象は、単なる見た目の粗さにとどまりません。構造物の耐荷力低下や応力集中を招き、最悪の場合は致命的な疲労破壊を引き起こす重大なリスクを秘めています。
日本溶接協会が公表している溶接技能者評価試験の統計データ(年間受験者数104,035人、合格率77.75%)を分析しても、実技試験で不合格となる要因の上位には常にアンダーカットやオーバーラップといった止端部の形状不良が挙げられています。本稿では、溶接アンダーカットが発生する本質的な原因から、継手強度への工学的影響、JIS規格に基づく許容値、そして現場で即実践できる防止策と正しい補修手順までを徹底的に解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:アンダーカットは過大な溶接電流、速すぎる溶接速度、不適切なトーチ角度によって溶融母材の充填が追いつかない現象です。
- 要点2:止端部の溝に応力が集中するため、疲労強度の著しい低下や遅れ破壊・腐食の起点になりやすく、JIS規格等で厳格な許容値が定められています。
- 要点3:軽微なものはグラインダーによる滑らかな移行部の形成、深いものは適切な前処理を施した上での肉盛り再溶接による補修が鉄則です。
【2026年最新】溶接のアンダーカットが発生する決定的な理由とメカニズム
アーク溶接欠陥アンダーカットが発生する根本的な力学は、「母材が溶融して削り取られる熱量」に対して「フィラー金属(溶加材やワイヤ)が供給されて埋まる速度」が追いつかないことに集約されます。アークの熱エネルギーによって母材の開先エッジや止端部が瞬時に溶かされて吹き飛ばされる一方、溶融池の流動性不足や溶接進行の早さによって、その窪みを溶接金属で満たしきれないまま凝固が進むことで溝が形成されます。
現場における具体的な発生要因は、主に以下の4つのパラメータの乱れから生じます。
- 溶接電流とアーク電圧の過大:入熱が高すぎると母材の溶融深度と幅が急激に広がり、アークの掘り下げ力(アーク力)が過剰になって母材をえぐり取ります。
- 速すぎる溶接速度:アークが通過した後に溶融金属が止端部へ濡れ広がる時間的猶予が失われ、えぐれた空間が充填されずに取り残されます。
- 溶接トーチ角度と狙い位置の狂い:隅肉溶接などでトーチの傾斜角度が片側に偏ると、アークが一方の母材壁面を強くえぐり、重力の影響も加わって上板側に深いアンダーカットが頻発します。
- シールドガスの種類と流量の不適合:MAG溶接やMIG溶接において、炭酸ガスやアルゴン・酸素混合ガスの比率、あるいは過大・過小なガス流量がビードの濡れ性(なじみやすさ)を損ね、止端部の形状を悪化させます。

アンダーカットとオーバーラップの違い|外観特徴と発生要因の比較検証
溶接ビード止端部の代表的な外観欠陥として、アンダーカットと双璧をなすのが「オーバーラップ」です。両者は外見上も発生メカニズムも正反対の性質を持っています。アンダーカットが「母材のえぐれ(欠損)」であるのに対し、オーバーラップは「溶融金属が母材に融着せず覆いかぶさっている状態(過剰)」を指します。
| 項目 | アンダーカット(Undercut) | オーバーラップ(Overlap) | 現場での見分け方・判定基準 |
|---|---|---|---|
| 外観形状 | ビード止端部の母材が削られ、連続的または断続的な溝・ノッチができる | 溶接金属が母材表面に溶け込まず、だらしなく垂れ下がって乗っかる | 先端が溝(窪み)か、盛り上がり(段差の隙間)かで識別 |
| 主な発生原因 | 電流過大、溶接速度が速すぎる、アーク長が長すぎる、トーチ角度不良 | 電流過小、溶接速度が遅すぎる、母材表面の黒皮・油分、入熱不足 | 高入熱・ハイスピード=アンダーカット/低入熱・低速=オーバーラップ |
| 力学的危険性 | 鋭いノッチ効果による応力集中、疲労限度の著しい低下、割れの起点 | 境界部の非溶着部がスリット状の亀裂として作用、せん断応力に脆弱 | どちらも動的荷重下での破壊起点となるが、検査ゲージでの測定法が異なる |
| 基本的な補修法 | 軽微ならグラインダーでなめらかに研削。深い場合は細径棒で肉盛り溶接 | 余分な突出金属をグラインダーで削り落とし、健全な母材となだらかに繋ぐ | 削るだけで済むオーバーラップに対し、アンダーカットは肉盛りの要否判断が必要 |
アンダーカット継手強度への影響|なぜ疲労破壊や割れの起点となるのか
アンダーカットを単なる「見た目の仕上がりの問題」と軽視することは極めて危険です。構造力学の観点において、アンダーカットが構造物に与える影響は主に次の3点に集約されます。
第一に、局所的な応力集中係数(Stress Concentration Factor)の跳ね上がりです。アンダーカットの溝底は極めて小さな曲率半径を持つ鋭利な「ノッチ(切り欠き)」を形成します。荷重がかかった際、断面全体に均一に分散されるべき応力がこの溝の先端に集中し、公称応力の数倍から十数倍に達することがあります。
第二に、疲労強度の劇的な低下です。橋梁、クレーン、産業機械、圧力容器、車両フレームのように、繰り返しの曲げや引張力を受ける構造物では、応力集中箇所から目に見えない微細な疲労亀裂(クラック)が発生します。一度クラックが進展を始めると、設計許容応力をはるかに下回る日常的な荷重負荷であっても、ある日突然の脆性破壊を招きます。
第三に、腐食環境下における応力腐食割れ(SCC)の促進です。止端部の微小な溝には水分や塩分、化学物質が滞留しやすく、局所電池が形成されて隙間腐食が進行します。腐食による減肉と引張応力が組み合わさることで、配管やタンクの漏洩事故に直結します。

【実態検証】半自動・TIG・被覆アーク溶接別の防止対策と現場のリアルな工夫
実際の溶接作業において、溶接法ごとにアンダーカットの発生形態とアプローチは異なります。現場の第一線で活躍する熟練技術者が実践している具体的な防止対策を整理します。
1. 半自動溶接(MAG/MIG/CO2溶接)の防止対策
半自動溶接アンダーカットの多くは、ワイヤ送給速度に対して電圧が高すぎる「強アーク状態」や、前進角・後進角の不適正から発生します。
- 適正な電圧・電流バランスの設定:アークがパチパチと乾いた安定音を立てる領域を探り、電圧が高すぎてビードが平坦になりすぎる状態を避けます。
- トーチ角度と狙い位置:水平すみ肉溶接では、トーチ角度を45度にしつつ、アークの狙い位置をルート部(コーナーの角)よりわずかに下板側へ向けます。上板へ直接アークを当てすぎると重力で溶融金属が落ち、上側に深いアンダーカットが生じます。
- 後進溶接の活用:前進法は溶け込みが浅くビードが広がりやすいためアンダーカットを起こしやすくなります。適度な後進角(10〜15度)を保つことで、アーク直後に溶融池がしっかり形成され、止端部を確実に満たすことができます。
2. TIG溶接の防止対策
薄板や配管溶接で多用されるTIG溶接アンダーカット対策では、熱制御とフィラーワイヤ(溶加棒)の送給技術が合否を分けます。
- ウィービング両端での一時停止(タメ):ウィービング溶接を行う際、中央部を素早く通過させ、開先エッジや止端部の両端で一瞬(0.5〜1秒程度)トーチを止めて溶加棒をしっかり差し込みます。これにより止端部が十分に満たされます。
- アーク長の短縮維持:タングステン電極と母材の距離(アーク長)が広がると、アーク電圧が上昇して熱影響部が無駄に広がり、母材がダレて溝になります。電極先端と母材の間隔は常に1.5〜3.0mm程度をキープします。
3. 被覆アーク溶接(手棒)の防止対策
手溶接では、溶接棒の消耗に伴って手の位置がブレやすく、アーク長が不安定になりがちです。棒の角度を進み方向に対して70〜80度に保ち、母材端部でのアークの滞留時間を体で覚える反復訓練が欠かせません。
溶接外観検査基準とJIS規格許容値|合否を分ける深さと長さの境界線
構造物の安全基準を定めた各種規格において、溶接外観検査基準としてのアンダーカットには厳格な許容限界が設けられています。日本産業規格(JIS)や日本建築学会の基準では、構造物の重要度区分や板厚に応じて許容される深さと長さが細かく規定されています。
一般的な鋼構造物や圧力容器等の溶接アンダーカットJIS規格許容値の目安は以下の通りです。
- 静的荷重を受ける一般構造物:深さ0.5mm〜1.0mm以下かつ、連続した長さが規定値以下であれば許容されるケースがあります。
- 動的荷重を受ける重要構造物(橋梁・クレーン等):疲労設計基準により、深さ0.3mm〜0.5mm以下、あるいは「有害なアンダーカットは一切認められない(滑らかに仕上げること)」とされるのが通例です。
- 母材板厚に対する制限:多くの規格において「母材厚さ $t$ の5%以下(かつ最大0.5mm〜1.0mmまで)」といった相対的な比率制限が課されます。
外観検査では、検査員の肉眼による観察に加え、専用の「溶接ゲージ(アンダーカットゲージ)」の測定子を溝に差し込んで深さを0.1mm単位で測定します。わずか0.5mmの溝であっても、検査基準を超過していれば即座に不合格判定が下されます。
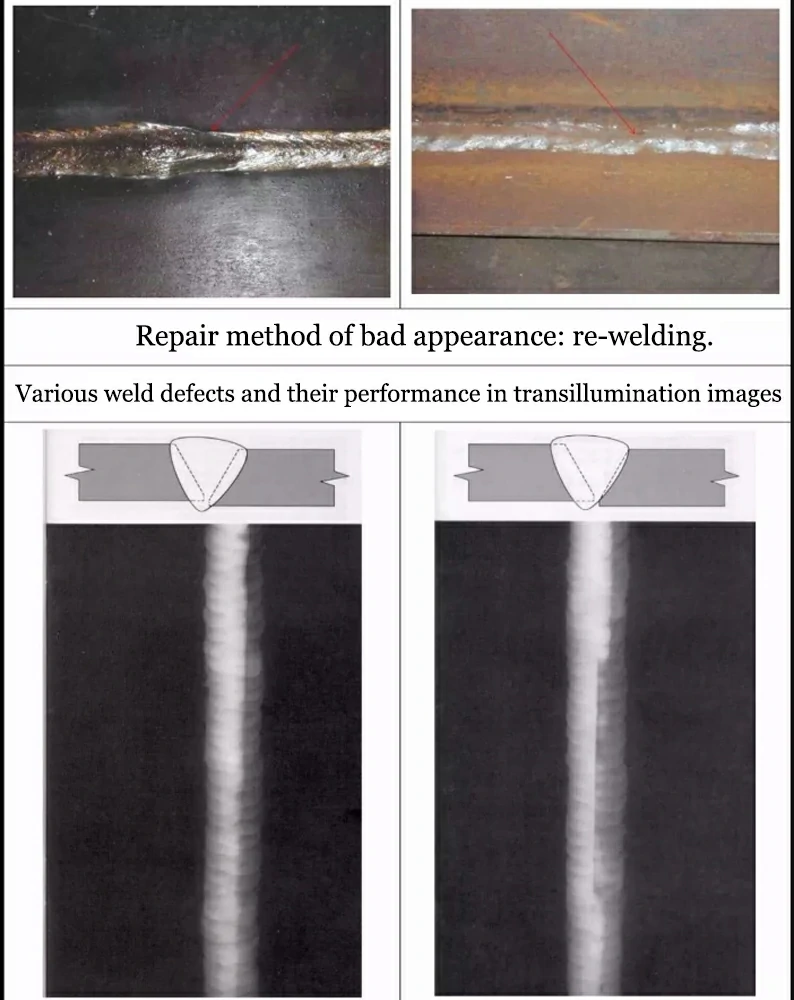
一般に知られていない補修の盲点|溶接アンダーカットの正しい手直し手順
検査でアンダーカットが検出された場合、迅速かつ確実な溶接アンダーカット補修方法を選択しなければなりません。しかし、現場では「手直しの過程で母材を痛め、かえって強度を落とす」という二次災害が後を絶ちません。
補修には、深さに応じて明確な手順が存在します。
パターンA:軽微なアンダーカット(深さ0.5mm未満程度)
母材の肉厚に十分な余裕があり、規格上許容される範囲内であれば、ディスクグラインダーによる滑らかな削り込み仕上げが認められます。
- 作業の急所:アンダーカットの溝底だけを局所的に掘るのではなく、周囲の健全な溶接ビードおよび母材表面に対して「1/4〜1/5以下の緩やかな傾斜」になるよう、広範囲になだらかに研削します。
- 仕上げ:砥石の目を細かく(#80〜#120程度)変え、研削目を引張応力の作用方向と平行(ビード長手方向と直交)に整えることで、研削痕自体がノッチになるのを防ぎます。
パターンB:深いアンダーカット(深さ0.5mm以上や規格外のもの)
削るだけでは母材の有効肉厚を割り込んでしまう場合は、肉盛り再溶接を実施します。
- 前処理:アンダーカット内部に巻き込まれたスラグや酸化スケールを、リューターや細刃グラインダーで完全に削り落とし、健全な金属肌を露出させます。汚れが残ったまま肉盛りすると内部ブローホールや融合不良を招きます。
- 溶接施工:本溶接よりも一段細い溶接材料(細径ワイヤ・溶接棒)を選択し、入熱を抑えた低電流で丁寧に窪みを埋めます。TIG溶接による手差し肉盛りが最も仕上がりの制御に適しています。
- 後処理:余分な余盛をグラインダーで整形し、母材と溶接部が段差なく滑らかに連続する形状へと仕上げます。
【プロの結論】現場の品質管理と技術者育成に見出すべき判断基準
溶接品質を安定させるための本質は、「手直し技術の向上」ではなく「初層から一発でアンダーカットを出さない施工パラメータの標準化」にあります。
現場指導において効果を発揮する判断基準は、技術者の経験則や勘だけに頼るのではなく、「電流計・電圧計の目視確認」「トーチ保持角度の客観的チェック」「ウィービング時のカウントリズムの徹底」という3つの基本動作を仕組みとして定着させることです。母材の材質や板厚が変わる都度、テストピースで適切な溶け込みとビード形状を確認する習慣を持つ現場こそが、欠陥のない高品質な溶接構造物を生み出す絶対的な条件です。
【溶接 アンダー カット】に関するよくある質問(FAQ)
Q1:初心者ですが、すみ肉溶接でどうしても上板側にアンダーカットが出てしまいます。一番の改善策は何ですか?
A1:トーチの狙い角度と位置を見直してください。トーチが立ちすぎていたり、アークを上板に直接向けすぎていることが大半の原因です。トーチ角度を45度にし、アークの中心を下板(底面)のルート部寄りに落とし、溶融池の熱と表面張力で上板の角を巻き込むイメージで運棒すると、上板側のえぐれを劇的に防止できます。
Q2:アンダーカットを補修する際、そのまま上からなぞり溶接(走らせるだけ)してはいけませんか?
A2:絶対に避けてください。溶加材を入れずにアークだけを走らせると、入熱だけが過剰にかかって母材がさらに溶け落ち、かえってアンダーカットが深化・拡大します。必ず溶加棒を添加して不足した金属を補充するか、軽微であればグラインダーで滑らかに削り落とす処置を行ってください。
Q3:JIS規格の試験でアンダーカットの減点・不合格基準はどのようになっていますか?
A3:JIS溶接技能者評価試験(JIS Z 3801やJIS Z 3841など)の実技試験では、外観試験においてアンダーカットの深さが「0.5mmを超えるもの」や「全長に対して一定割合以上の長さを持つもの」は重大な減点または不合格基準となります。裏波溶接における裏ビード側のアンダーカットも厳格に審査されます。
まとめ:欠陥ゼロの溶接施工を実現するための要点
溶接のアンダーカットは、入熱過大や運棒速度の不適合、トーチアライメントの乱れによって引き起こされる物理現象です。外見上の溝にとどまらず、構造物の疲労破壊や応力腐食割れの起点となる危険な欠陥であるからこそ、JISをはじめとする各種規格で極めて厳しい許容値が設定されています。
電流・電圧・溶接速度の適正バランスを常に意識し、ウィービングの端部保持や正確なトーチ角度を身体で覚えることが最善の防止策です。万が一発生した際も、放置や安易な上なぞりを避け、グラインダーによる緩やかな形状修正や健全な肉盛り再溶接を行うことが、構造物の長期的な安全性と品質を担保する確かな道筋となります。 (出典: 溶接 アンダー カット(Yahoo!ニュース))
Webメディアの編集およびコンテンツ作成に従事。正確で質の高い情報発信を心掛けています。